PTFE-Gelinieerde Pijpcoating & Hechtingstest - Deel 1
News Details
Inleiding: Waarom exterieurverf belangrijk is
Wanneer kopers zoeken naar hoogwaardige PTFE-voeringpijpen en PTFE-voeringpijpfittingen, ligt de focus bijna altijd op het binnenste. Iedereen weet dat de binnenste fluoropolymeer (PTFE)-laag fungeert als een onoverwinnelijk schild tegen sterke zuren, harde alkalis en giftige chemicaliën.
Er is echter een even belangrijk vraag die veel projectingenieurs vergeten: Wat beschermt de buitenste stalen pijp?
In typische chemische verwerkingsinstallaties, kunstmestfabrieken en havenplaatsen is de omringende lucht extreem hard. Het zit vol met atmosferische vocht, hoge vochtigheid, zoutspray en subtiele zuurstofdampen. Als de buitenste stalen pijp niet goed beschermd is, begint hij van buiten te roesten. Na verloop van tijd kan ernstige externe corrosie de stalen mantel vernietigen, waardoor een dure installatiestilstand noodzakelijk is — zelfs als de binnenste PTFE-voering nog perfect intact is.
Om dit te voorkomen ondergaat elke batch PTFE-voeringpijpen die in onze faciliteit worden vervaardigd een streng, meerstaps coatingscontroleproces. Hier is een duidelijk, stap-voor-stap overzicht van hoe we ervoor zorgen dat uw pijpen binnen en buiten beschermd blijven.
Stap 1: Oppervlaktevoorbereiding (Creëren van het "Velcro-effect")
Heb je ooit geprobeerd standaard lijmtape op een volledig glad glasplaat te plakken? Het komt bijna zonder moeite los. Maar als je diezelfde tape op een licht ruwe stof plakt, grijpt het stevig.
Precies dezelfde regel geldt voor het verven van stalen pijpen. Je kunt niet zomaar vloeibare verf op een gladde koolstofstalfles spuiten en verwachten dat het 10 of 15 jaar blijft vastzitten.
-
Schurende Zandstraalbehandeling: Voordat enige verf het metaal raakt, worden rauwe stalen pijpen geblazen met kleine hoog snelheids schurende deeltjes. Dit proces blaast onmiddellijk alle fabrieksroest, donkere oxidatie, vuil en microscopische roestvlekken weg.
-
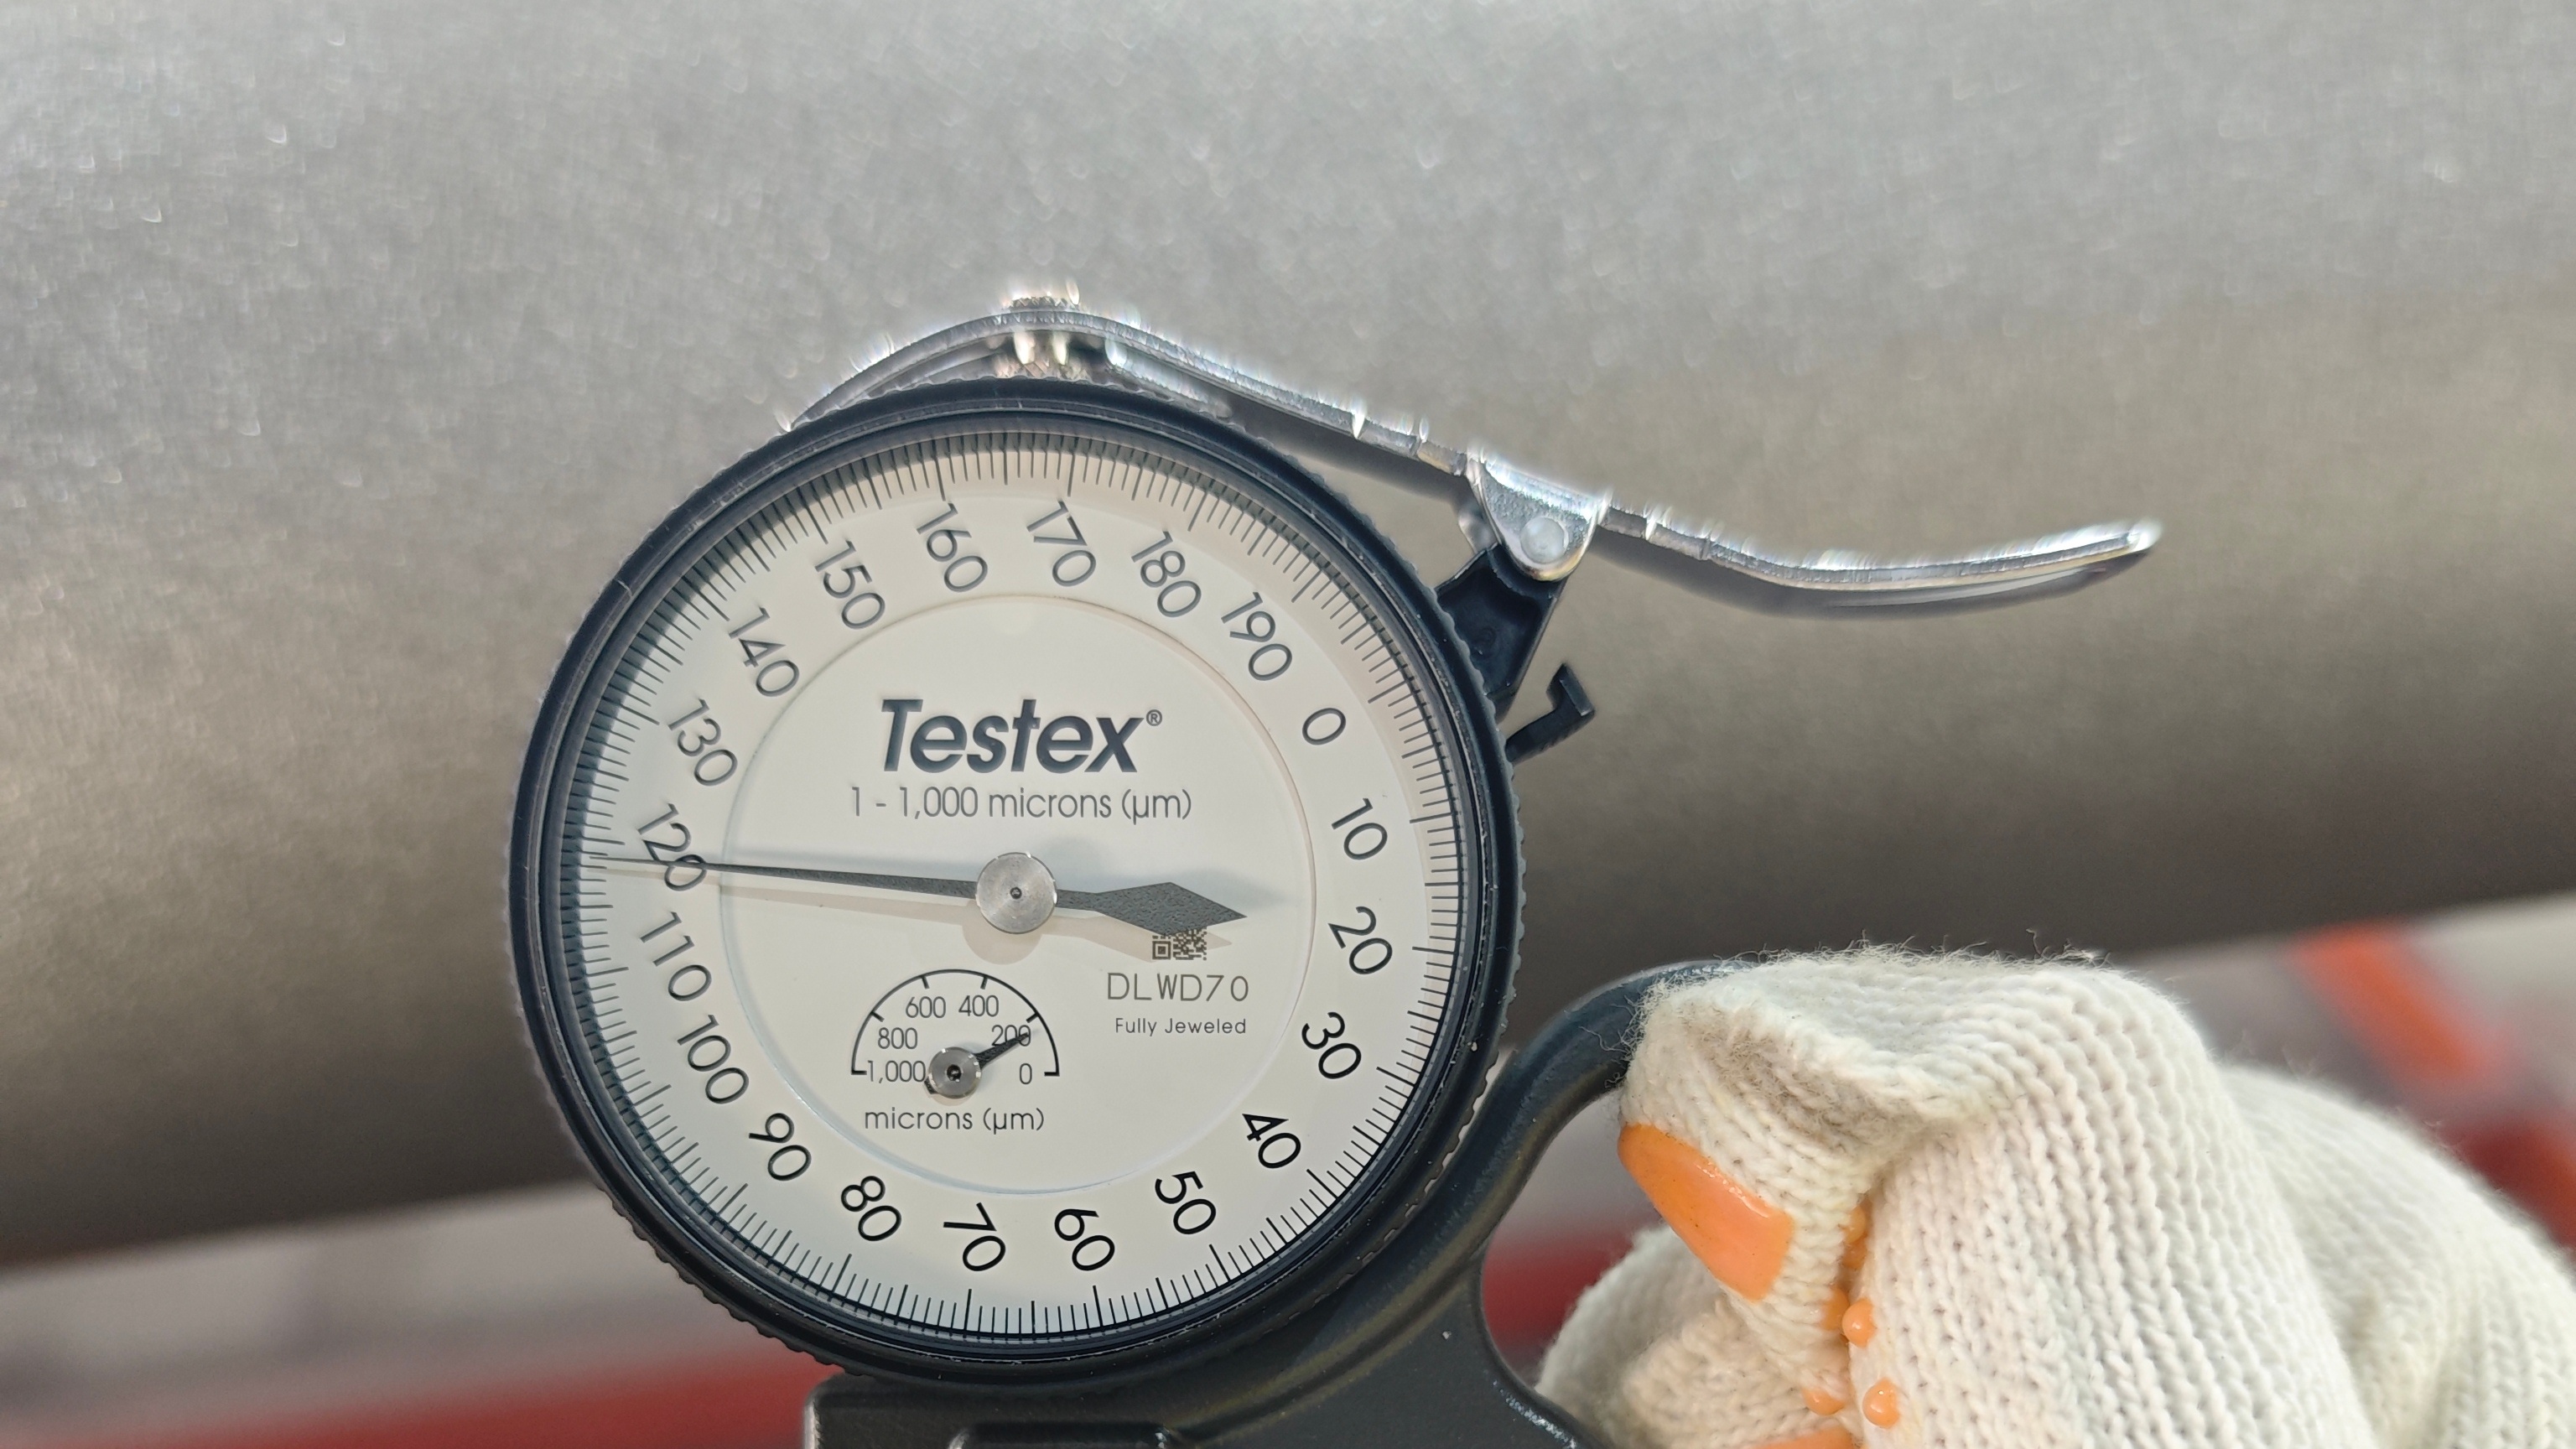
Meten van Oppervlakteprofiel: Na het straalen gebruiken onze Kwaliteitsborging (KB) inspecteurs gespecialiseerde Testex Replica Tape die tegen het metaaloppervlak wordt gedrukt, gemeten met een precisie dikte meter.
-
Het Doel: We zorgen ervoor dat het stalen oppervlak een gecontroleerde, uniforme micro-ruwheid bereikt. Deze microgroeven werken als kleine mechanische "haken" (net als Velcro) waardoor de eerste verf laag diep in het metaal kan binden.
Stap 2: De Laboratorium Afhaalhechtingstest
Hoe kunnen we 100% zeker zijn dat de verf niet afbreekt wanneer uw werknemers de pijpen op locatie installeren, of wanneer de pijpen extreme temperatuurschommelingen ondergaan in de zomer en winter?
We testen het in ons laboratorium met een destructieve afhaal testmethode!
-
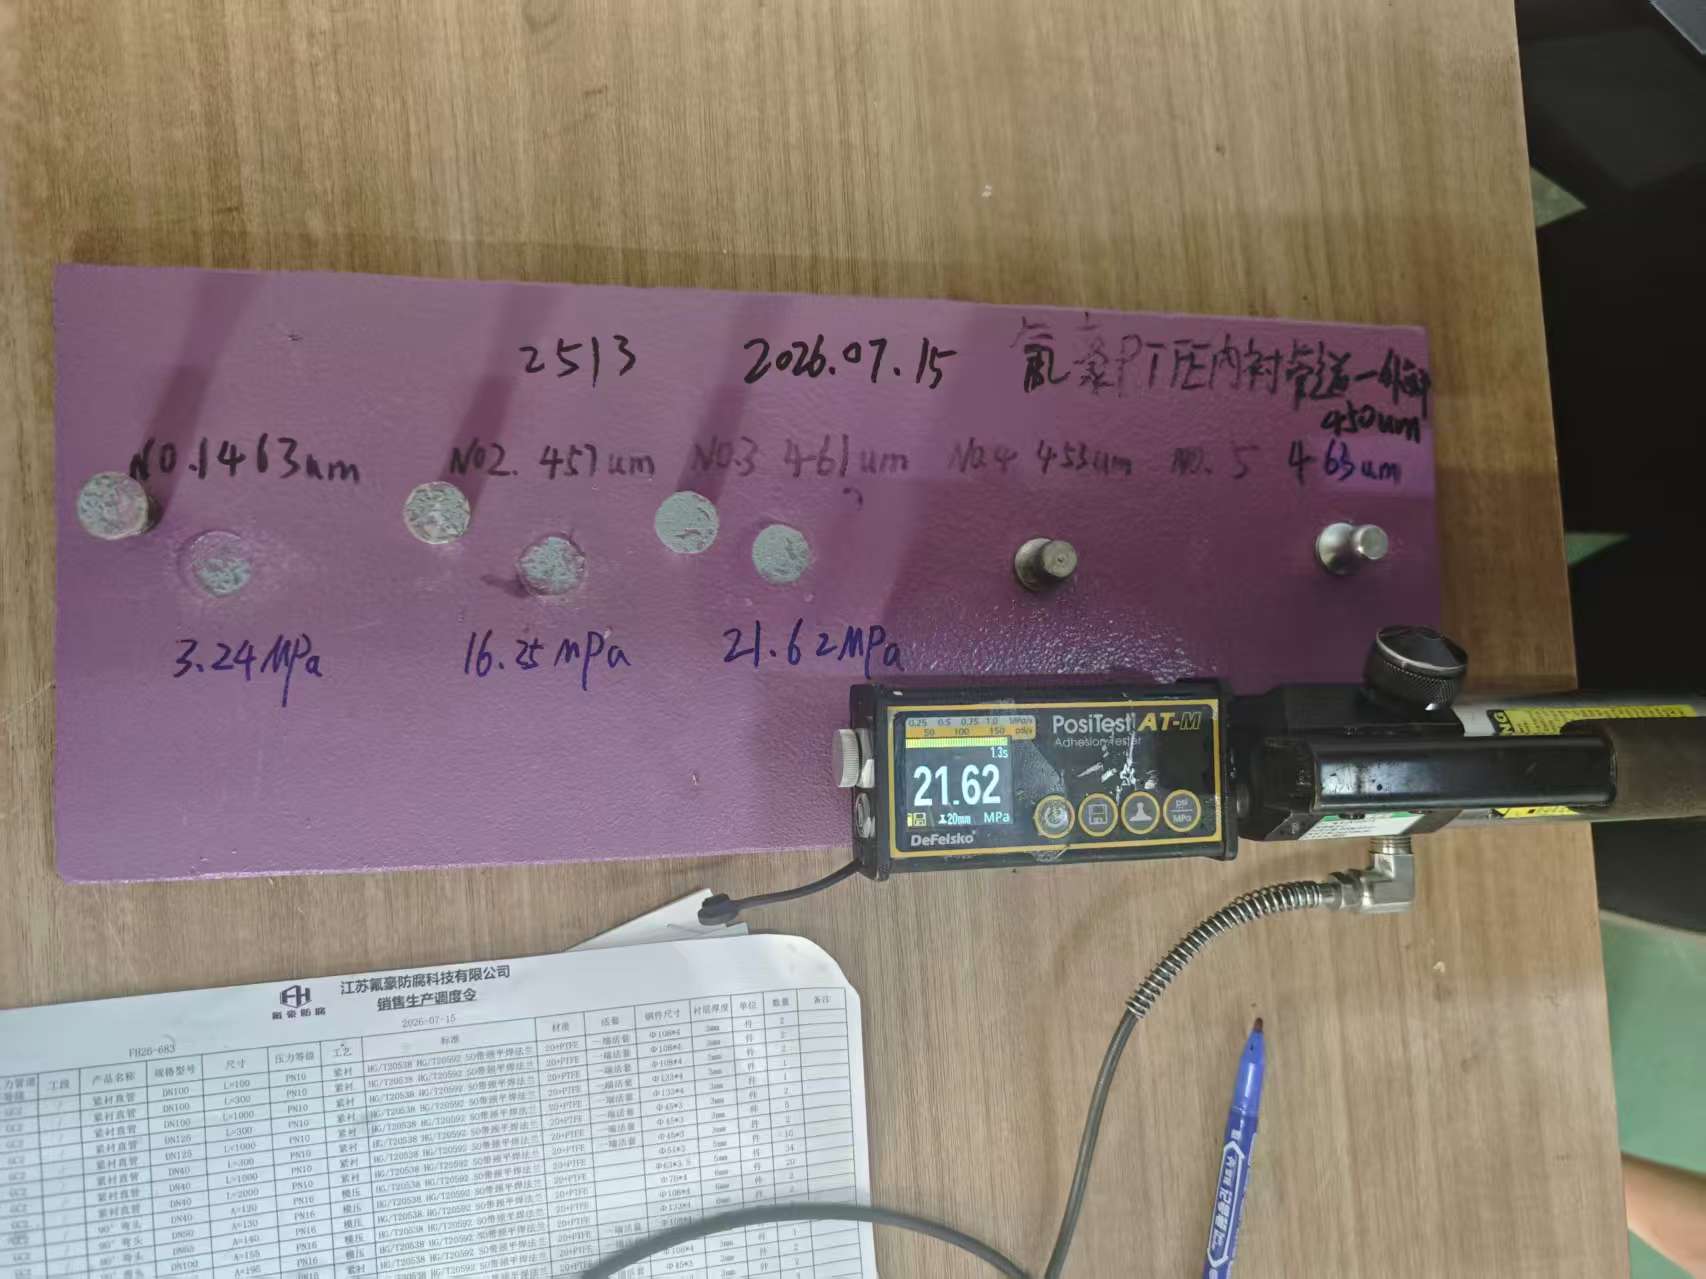
Opzetten van de Test: Samen met uw eigen productie pijpen bereiden we overeenkomstige stalen testplaten voor die dezelfde zandstraalbehandeling en verfproces ondergaan.
-
Plakken van de Studs: Kleine ronde metalen studs (genaamd dollies) worden stevig op de geverfde testplaat geplakt met behulp van hoogsterke industriële epoxy. We laten de lijm volledig uitharden tot het steenhard is.
-
De Afhaal Test: Onze KB technicus bevestigt een gespecialiseerd hydraulisch gereedschap (een PosiTest Adhesion Tester) aan de metalen stud en draait langzaam de trekkracht naar boven op.
-
Het Resultaat: De machine meet de exacte hoeveelheid kracht die nodig is om de verf van het staal te scheuren. Terwijl standaard commerciële verf mogelijk bij lagere drukken afbreekt, houden onze hoogwaardige coatings sterk tot 20 MPa of hoger. Dat betekent dat het een enorme hoeveelheid kracht kost voordat de binding überhaupt over breekken nadenkt.
Stap 3: Meten van Droge Film Dikte (DFT)
Als een verflag laag te dun wordt aangebracht, kunnen zuurstof en vocht langzaam door microscopische pinholes sijpelen, waardoor verborgen roest onder de verf ontstaat. Aan de andere kant, als verf in een enkele laag te dik wordt aangebracht, kan het scheuren tijdens het drogen. Het vinden van de exacte juiste balans is cruciaal.
-
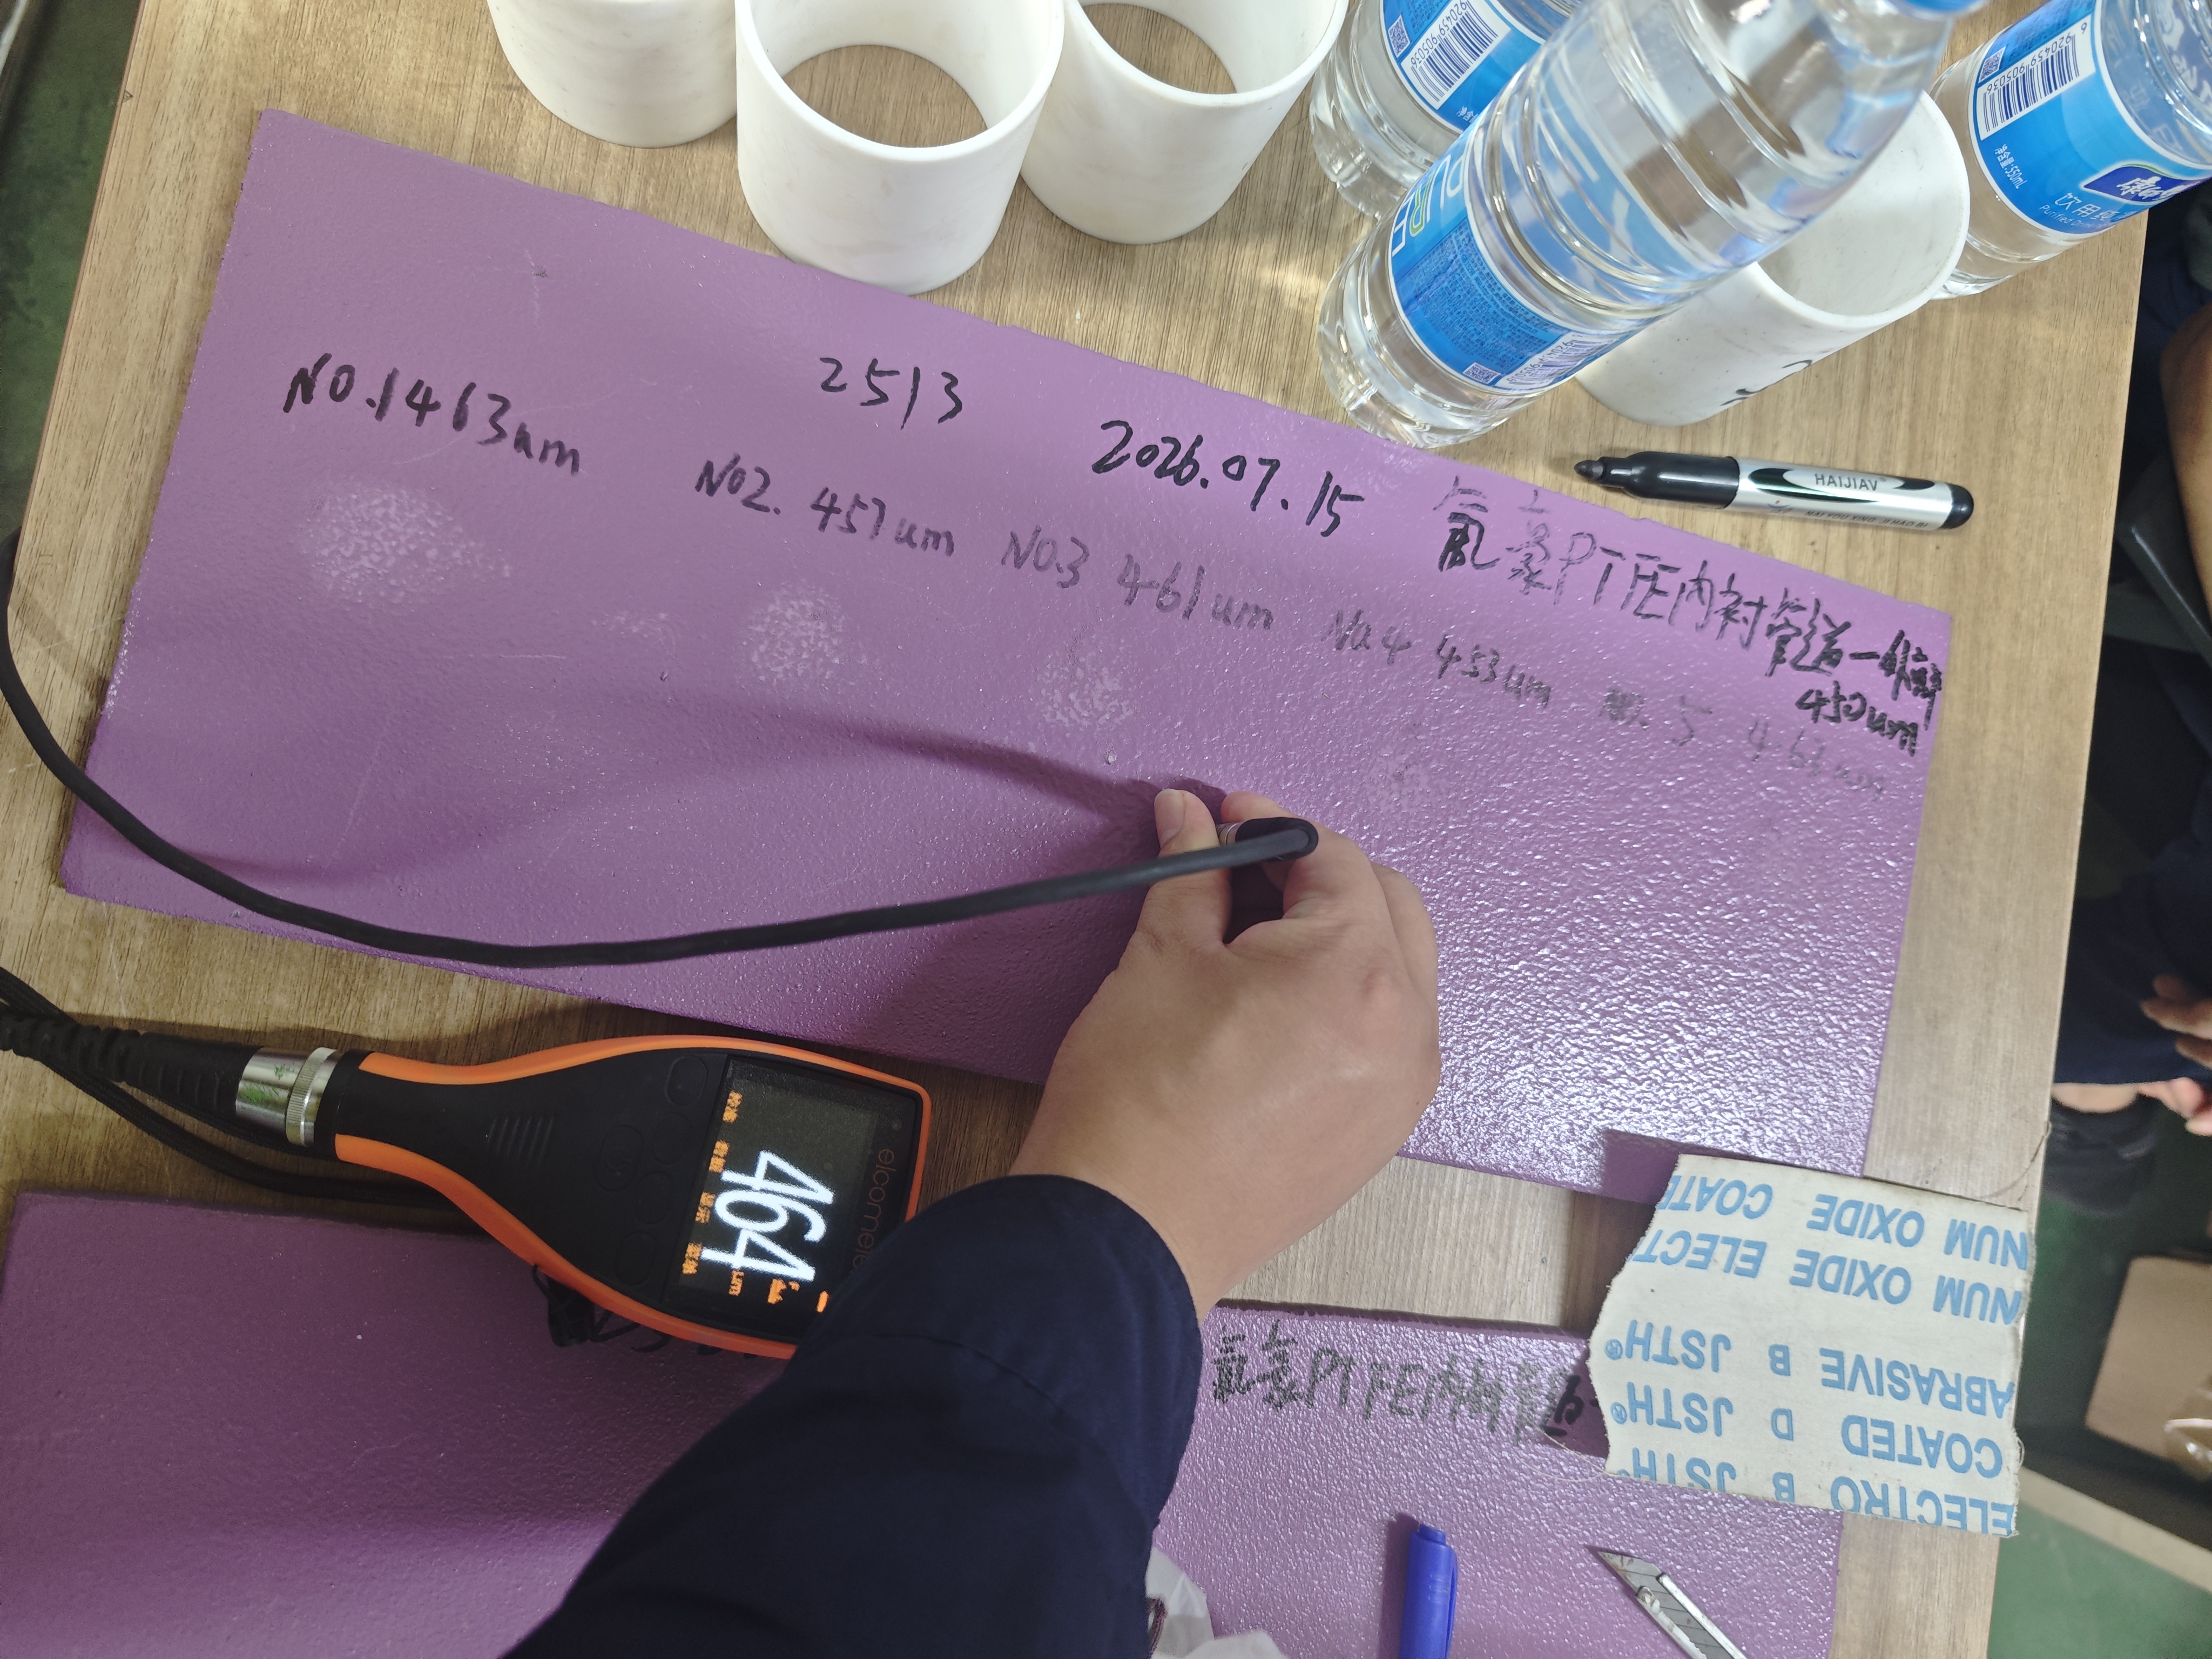
Digitale Meter Controles: Inspecteurs gebruiken een handheld digitale magnetische meter (zoals een Elcometer digitale meter) om de verf dikte te testen op tientallen verschillende punten over de pijplichaam, flenshalsen en lasverbindingen.
-
Consistente Doelbereik: Voor zware chemische installatieomgevingen behouden we een totale droge film dikte rond 400 tot 460 micrometer.
-
Volledige Dekking Garantie: Door meerdere punten op elke enkele spoel te testen, garanderen we dat er geen "dunne punten" overblijven die blootgesteld zijn aan atmosferische corrosie.
Praktische Voordelen voor Inkoop Managers
Door deze strenge laboratorium en fabrieks tests af te dwingen, leveren we tastbare voordelen voor uw projecttijdlijn en budget:
-
Geen Onverwachte Onderhoud: U hoeft geen verfploegen op steigers te sturen om roestige externe pijpen elke twee jaar opnieuw te verven.
-
Overeenkomende Servicelevensduur: De externe stalen bescherming is gebouwd om overeen te komen met de lange, betrouwbare levensduur van de interne PTFE-voering.
-
Volledige Kwaliteits Traceerbaarheid: Elke testresultaat — van oppervlakprofiel diepte tot eindverf dikte — is gedocumenteerd en bevestigd aan uw batch inspectie certificaten.
Wat Komt Volgende?
Het testen van de verf dikte en hechting is slechts de helft van het verhaal. Zodra de verf volledig droogt, hoe beschermen we deze zware spoelen tijdens zeetransport zodat ze op uw werkplaats aankomen zonder een enkele krater?
Deel 2 om onze laatste coatingscontroles, flensafdichtingsbescherming en internationale exportverpakking workflows te ontdekken!


